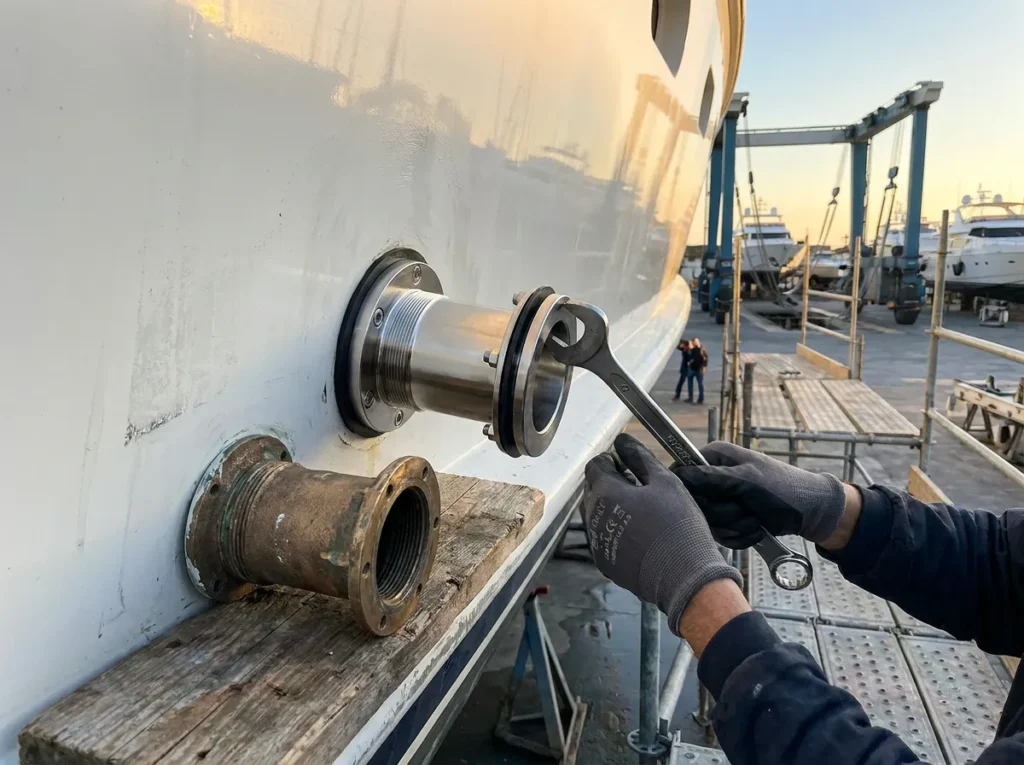
Scegliere fra acciaio 316 o 304 in nautica non è una decisione di costo ma una decisione sul meccanismo di corrosione a cui il pezzo sarà esposto: il 316 contiene un’aggiunta di molibdeno che stabilizza il film passivo contro l’attacco dei cloruri, il 304 no. La conseguenza non è una ruggine più lenta e più uniforme, ma un attacco localizzato che può attraversare uno spessore mentre la superficie intorno sembra ancora in ordine.
In breve
- Il 316 e il 304 sono acciai austenitici al cromo-nichel: la differenza che conta in ambiente salino è il molibdeno del 316, che rende il film passivo più difficile da rompere localmente e più rapido a ricostituirsi.
- In acqua di mare l’inox non cede per ruggine diffusa: cede per vaiolatura e corrosione interstiziale, attacco localizzato che si concentra in un punto e che il controllo a vista sottovaluta.
- Il 304 resta legittimo negli interni asciutti e ventilati, su componenti ispezionabili; non lo è mai sotto la linea di galleggiamento, nei percorsi di drenaggio, in zona di spruzzo o sotto una guarnizione.
- La resistenza reale dipende dalla condizione della superficie quanto dalla lega: contaminazione ferrosa, passivazione omessa, ossido di saldatura non rimosso e interstizi che non drenano annullano il margine del 316.
- Per sapere che cosa si compra servono documentazione e processo: certificato EN 10204 3.1 riferibile al lotto e procedura dichiarata di pulizia, passivazione e trattamento post-saldatura.
Che cosa distingue davvero il 304 dal 316 in acqua di mare
Entrambe le leghe sono acciai inossidabili austenitici a base di ferro, cromo e nichel. È il cromo a renderli inossidabili: forma uno strato di ossido sottile, aderente e ricco di cromo, il film passivo, che si ricostituisce da solo quando la superficie viene rigata, se l’ossigeno arriva al metallo. Quello che un inox fa in servizio dipende da quel film.
Il 316 si distingue dal 304 per un’aggiunta voluta di molibdeno. Il molibdeno non rende il film più spesso: lo rende più difficile da distruggere in un punto singolo e più rapido a ristabilirsi dopo che i cloruri lo hanno perforato. Gli ioni cloruro sono piccoli, mobili e specificamente aggressivi verso i film passivi: si concentrano in un punto debole, un’inclusione, un graffio, un deposito salino, e lì rompono il film mentre il resto della superficie resta passivo.
Da quella geometria nasce il problema. Una zona depassivata dentro un’ampia area passiva diventa un anodo minuscolo davanti a un catodo esteso, quindi l’attacco si concentra invece di distribuirsi, e il molibdeno innalza il carico di cloruri e la temperatura alle quali diventa autosostenuto. Il 304 non è un 316 economico: il suo film passivo è stato formulato per un ambiente senza acqua di mare ferma.
Come cede davvero: vaiolatura e corrosione interstiziale
I modi di cedimento che contano in ambiente salino sono la vaiolatura e la corrosione interstiziale, ed entrambi sono localizzati. Il pit nasce dove il film si è rotto, e la chimica interna alla cavità lo mantiene attivo: il metallo si dissolve, gli ioni metallici idrolizzano e fanno scendere il pH locale, i cloruri migrano all’interno per bilanciare la carica, e il microambiente che ne risulta è molto più aggressivo dell’acqua di mare intorno.
La corrosione interstiziale sfrutta la stessa chimica ma non richiede una rottura iniziale: le basta la geometria. Serve una fuga abbastanza stretta da trattenere il liquido e troppo serrata per ricambiarlo: sotto una rondella, fra una flangia e il ponte, nell’ingaggio di una filettatura, sotto un sigillante staccato. L’ossigeno viene consumato e non rimpiazzato, e il film non può rigenerarsi.
Per questo il controllo a vista inganna. La bocca di un pit può essere molto più piccola della cavità sottostante, e il segno visibile dell’attacco interstiziale è di solito una colatura bruna dal bordo di un giunto, cioè prodotto di corrosione che fuoriesce e non il danno in sé. L’errore inverso è altrettanto diffuso: una fioritura arancione uniforme spesso non è un cedimento della lega ma particelle di ferro inglobate che arrugginiscono sopra un inox sano.
| Impiego a bordo | Lega appropriata | Perché |
|---|---|---|
| Passascafi e prese a mare | 316 o superiore | Esposizione permanente, componente di sicurezza trattato da ISO 9093 |
| Ombrinali e scarichi di coperta | 316 | Acqua salata in transito, ristagno nei tratti bassi |
| Ferramenta di coperta su guarnizione | 316 | Interstizio permanente sotto l’appoggio |
| Cerniere, chiusure e portelli esposti | 316 | Zona di spruzzo, attriti che asportano il film passivo |
| Fissaggi in locali interni asciutti | 304 ammissibile | Nessun carico di cloruri, pezzo sostituibile |
Dove il 304 è ancora legittimo a bordo e dove non lo è mai
Il 304 è una lega ingegneristica seria e non ha senso bandirla da una barca. È difendibile quando tre condizioni valgono insieme: il pezzo vive in un interno asciutto e ventilato; non è esposto ad aria salmastra, spruzzo o lavaggio; può essere ispezionato e sostituito senza conseguenze. Ferramenta di arredo e staffe in locali tecnici asciutti rientrano in questo perimetro.
Non è mai la scelta giusta quando una di quelle condizioni cade. Restano escluse le parti sotto la linea di galleggiamento, quelle in un percorso di drenaggio o in zona di spruzzo, quelle posate su sigillante o compresse su una guarnizione dove resta un velo di acqua salata, quelle in sentina e quelle che per essere sostituite richiederebbero un alaggio.
Il criterio pratico non è se il pezzo si bagnerà, ma se può bagnarsi senza poi asciugare, e quanto costa scoprirlo in servizio.
Perché un 316 lavorato male perde contro un 304 trattato bene
Il film passivo è un fenomeno di superficie, quindi la prestazione reale è decisa dalla condizione della superficie, e un certificato che dichiara 316 non dice nulla su quella condizione. Un 316 contaminato, non passivato e chiuso in un interstizio cieco può comportarsi peggio di un 304 pulito, passivato e montato in modo che dreni.
La contaminazione ferrosa è la causa più frequente. Utensili in acciaio al carbonio, abrasivi condivisi, graniglia già usata sul ferro, la polvere di molatura di un reparto vicino, perfino lo stoccaggio su una rastrelliera di ferro lasciano particelle inglobate nella superficie, e ognuna arrugginisce e funziona da innesco. La passivazione chimica rimuove quel ferro libero e lascia che il film si formi uniforme; per la bulloneria inox esiste un riferimento dedicato come la ISO 16048.
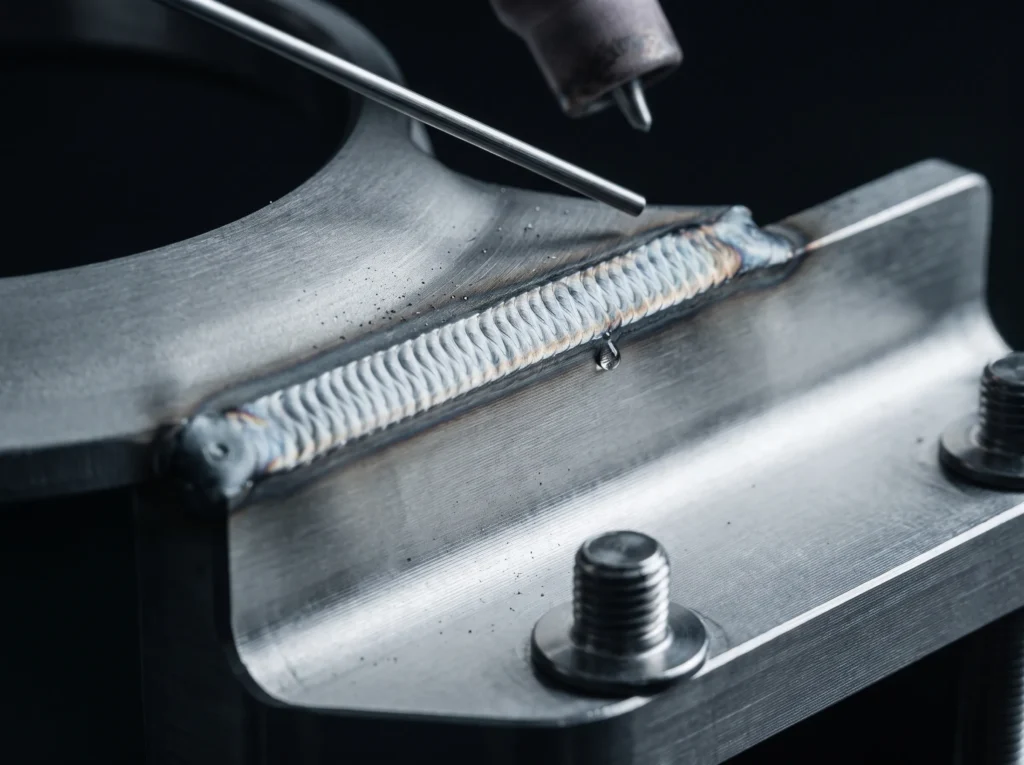
La saldatura introduce due problemi. L’heat tint ai lati del cordone sta sopra un metallo impoverito di cromo: il colore segnala una zona realmente più debole, non una macchia. Toglierlo con una spazzola al carbonio cambia l’aspetto, lascia l’impoverimento e aggiunge contaminazione; il decapaggio o una rimozione meccanica controllata seguita da ripassivazione ricostruisce la superficie. Il secondo è la sensibilizzazione della zona termicamente alterata, governata dal tenore di carbonio.
| Fattore che riduce la resistenza reale del 316 | Effetto | Rimedio in officina |
|---|---|---|
| Contaminazione ferrosa da utensili o abrasivi condivisi | Ferro inglobato che arrugginisce e innesca pit | Utensileria e abrasivi dedicati all’inox, decontaminazione chimica |
| Passivazione omessa dopo lavorazione | Film passivo non uniforme | Sgrassaggio, rimozione del ferro libero, passivazione come fase del ciclo |
| Heat tint e zona termicamente alterata non trattati | Strato impoverito di cromo lungo il cordone | Decapaggio o rimozione meccanica controllata, poi ripassivazione |
| Interstizio che non drena | Acidificazione locale e attacco interstiziale | Correzione della battuta e percorso di drenaggio |
| Bulloneria non tracciata | Punto più debole dell’assieme | Certificazione pari a quella del corpo, passivazione inclusa |
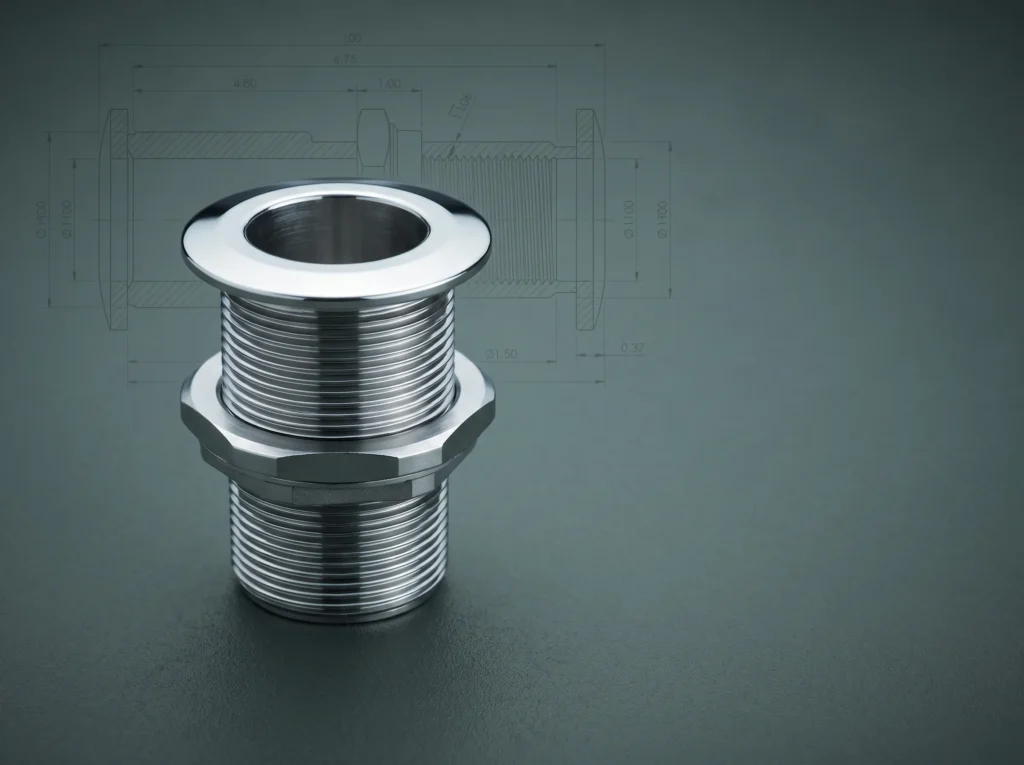
Eliminare la saldatura rimuove un’intera categoria di rischio: è la logica di componenti come Aegis, passascafo ricavato dal pieno, dove non esistono zona termicamente alterata né interstizio di cordone da trattare.
Che cosa chiedere al fornitore
In un cantiere di Viareggio o altrove lungo la filiera nautica italiana, i pezzi che tornano indietro presto non sono quelli con la designazione sbagliata sulla carta. Sono quelli in cui la designazione era corretta e il processo dietro non lo era. Le domande utili sono poche: quale lega, in quale forma e stato di fornitura, con certificato EN 10204 3.1 riferibile al lotto; come è stato pulito il pezzo dopo la lavorazione, con il nome delle fasi; se ci sono saldature e come è stato trattato il cordone; se l’inox è lavorato e stoccato separatamente dall’acciaio al carbonio; se la bulloneria ha la stessa documentazione del corpo. Un fornitore che risponde con processi risponde bene; uno che risponde solo con la sigla della lega risponde a metà.
Domande frequenti
Il 304 va bene per la nautica da diporto?
Va bene solo negli interni asciutti e ventilati, su componenti ispezionabili e sostituibili. Per qualsiasi parte esposta ad acqua di mare, spruzzo o umidità intrappolata il 304 non è un 316 economico ma una lega pensata per un altro ambiente.
Perché il mio acciaio 316 arrugginisce?
Nella maggior parte dei casi non cede la lega ma la superficie. Le cause tipiche sono la contaminazione ferrosa da utensili o abrasivi al carbonio, la passivazione omessa dopo lavorazione o saldatura, e un interstizio che trattiene acqua salata senza drenarla.
Come si riconosce un 316 da un 304?
Non a occhio e non con la calamita, perché l’incrudimento rende gli austenitici leggermente magnetici indipendentemente dalla classe. Le strade affidabili sono il certificato riferibile al lotto e l’identificazione della lega sul pezzo con fluorescenza a raggi X.
Il 316L è meglio del 316 per la ferramenta nautica?
La L indica un tenore di carbonio più basso e conta dove il pezzo viene saldato, perché riduce il rischio di sensibilizzazione nella zona termicamente alterata. Su un pezzo ricavato dal pieno la distinzione pesa molto meno.
Conviene passare a un duplex?
I duplex hanno struttura austeno-ferritica, resistenza meccanica più alta e migliore comportamento verso i cloruri, ma cambiano lavorabilità, saldabilità, finitura e approvvigionamento. Non sono un aggiornamento automatico del 316: sono una scelta da valutare sul singolo componente e sul suo ciclo di produzione.