La lavorazione inox nautica è la sequenza controllata che trasforma un semilavorato certificato in un componente capace di restare in acqua salata per decenni. Il suo esito dipende da tre scelte che il committente di solito non vede: la lega, la strategia di lavorazione e il trattamento della superficie. Ognuna pesa sulla resistenza alla corrosione quanto il materiale nominale. Un AISI 316 lavorato e finito male dura meno di un AISI 316 lavorato e finito bene.
In breve
- La lavorazione inox nautica si decide in tre momenti che il committente non vede: la scelta della lega, il modo in cui il materiale viene asportato o unito, e la finitura.
- La sigla sul certificato è una condizione di partenza, non una prestazione: lo stesso AISI 316 arriva in barca con resistenze alla corrosione molto diverse secondo come è lavorato.
- Ricavare un pezzo dal pieno mantiene continua la struttura del metallo ed elimina cordoni, materiale d’apporto e porosità, da cui parte la corrosione interstiziale.
- Ogni saldatura genera una zona termicamente alterata che si comporta diversamente dal materiale base, se lega, decapaggio e passivazione non lo compensano.
- La rugosità superficiale è una variabile di corrosione: segni di utensile e abrasivo inglobato trattengono cloruri, ed è per questo che elettrolucidatura e passivazione incidono sulla durata.
- Il controllo dimensionale dimostra la geometria e nient’altro: metallurgia, stato superficiale e giunzioni richiedono prove separate, dai liquidi penetranti al certificato EN 10204 3.1.
Lavorazione inox nautica: i tre momenti in cui si decide la qualità
Un componente finito non racconta la propria storia: due pezzi possono uscire da due officine con la stessa sigla sul certificato e comportarsi diversamente dopo tre stagioni.
La prima scelta è la lega, fatta per quello che permette di disegnare quanto per come resiste al mare. La seconda è il modo in cui il pezzo viene generato — ricavato dal pieno, fuso o costruito e saldato — e stabilisce dove saranno le discontinuità, che sono l’innesco. La terza è la superficie, e se lo strato passivo di ossido di cromo è stato ripristinato dopo la lavorazione.
Nessuna delle tre si vede in un rendering. Tutte e tre si vedono dopo qualche inverno in Mediterraneo.
La lega è il primo vincolo di progetto
La lega condiziona il disegno quanto l’ambiente: lavorabilità, saldabilità e ritorno elastico sono proprietà del materiale, e un disegno che le ignora produce un componente costoso o instabile.
| Lega | Comportamento in ambiente salino | Lavorabilità | Impiego tipico |
|---|---|---|---|
| AISI 304 | Insufficiente sotto cloruri: manca il molibdeno | Buona, truciolo gestibile | Interni e zone riparate |
| AISI 316 | Riferimento nautico: il molibdeno alza la resistenza al pitting | Media, incrudisce | Passascafi, ombrinali, ferramenta |
| AISI 316L | Come il 316, con minore rischio di sensibilizzazione | Analoga al 316 | Pezzi da saldare |
| Duplex | Superiore per carico e tensocorrosione | Impegnativa: usura utensile, apporto termico | Componenti molto sollecitati |
| Alluminio 5083 | Ottimo in acqua di mare, saldabile | Tenace, finitura delicata | Strutture e scafi in lega |
| Alluminio 6082 | Buono, meno adatto all’immersione permanente | Nettamente migliore | Parti meccaniche non immerse |
Fra AISI 316 e AISI 316L la differenza è il tenore di carbonio. Il 316 standard ne contiene abbastanza che, nell’intervallo di sensibilizzazione — indicativamente fra 450 e 850 °C, la fascia che un cordone attraversa raffreddandosi — possono precipitare carburi di cromo ai bordi di grano, impoverendo il metallo circostante e togliendogli la capacità di restare passivo. Il risultato è una corrosione intergranulare accanto a una saldatura esteticamente perfetta. Le leghe a basso carbonio eliminano in gran parte il meccanismo: è la ragione per cui il 316L è il punto di partenza di tutto ciò che verrà saldato.
Le leghe a truciolo corto si tagliano bene grazie a elementi che poi si comportano da inneschi di pitting.
Strategia di lavorazione: asportare materiale è una scelta strutturale
Il modo in cui un componente viene generato stabilisce dove sono i suoi punti deboli: nella componentistica nautica quasi sempre giunzioni, porosità e spigoli interni vivi, non il cuore del materiale.
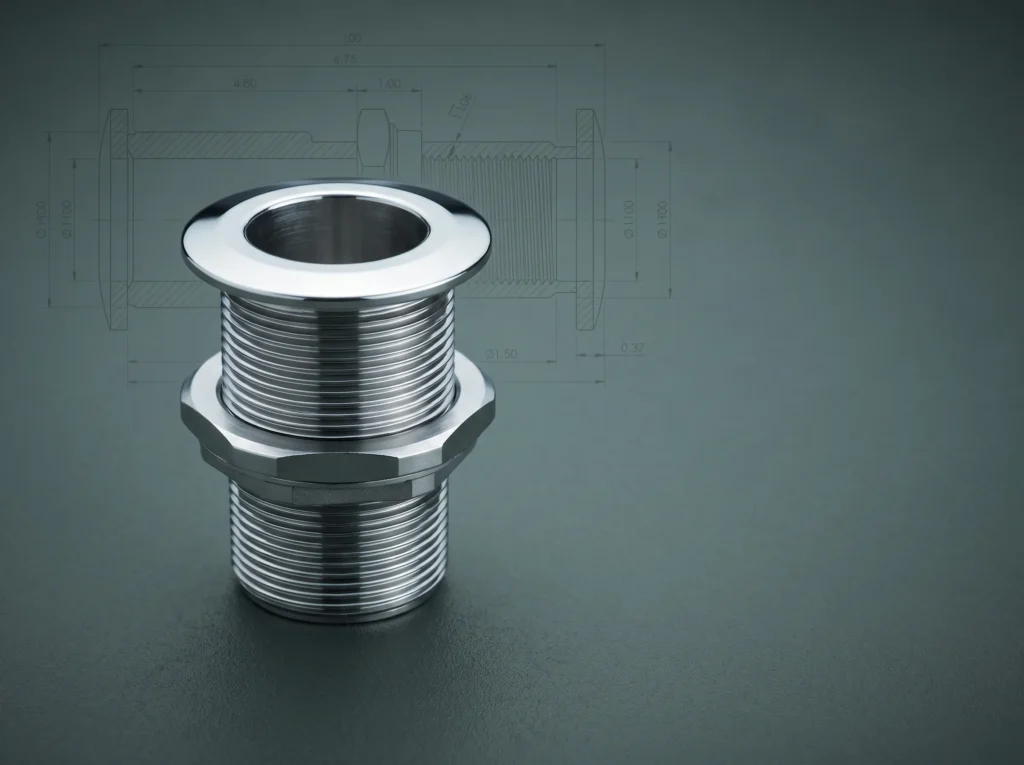
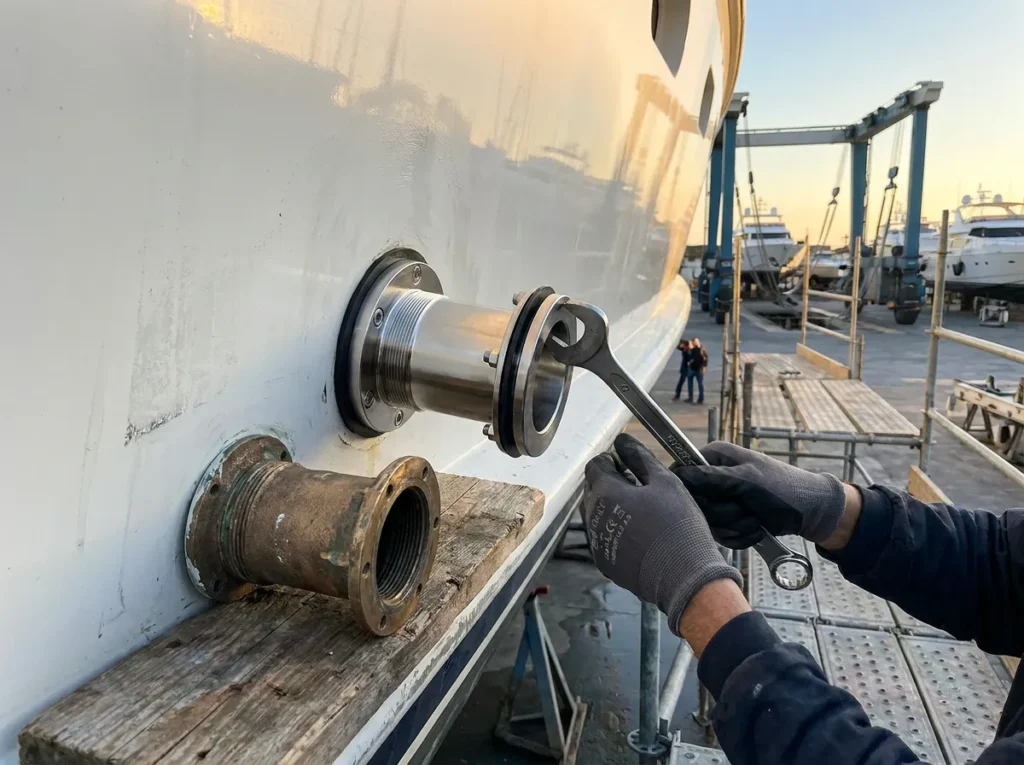
Ricavare dal pieno significa partire da un blocco di una sola colata e togliere tutto il resto: nessun cordone, nessun materiale d’apporto, nessuna cavità di ritiro, un solo numero di colata. È la logica dietro un passascafo come Aegis, ricavato da blocco unico senza saldature: eliminare le giunzioni elimina il luogo statisticamente più probabile del cedimento. Il prezzo è il materiale asportato e una geometria vincolata all’accesso utensile. La fusione resta razionale sulle forme ripetitive in quantità, la costruzione saldata sulle strutture grandi.
Due decisioni pesano più delle altre. Il tornio multitasking che tornisce, fresa e fora in un solo piazzamento tiene concentricità e coassialità attraverso la geometria della macchina, non con il riposizionamento: ogni piazzamento tolto è una catena di errori tolta con esso. Il taglio a getto d’acqua genera profili senza apporto termico, quindi il bordo non porta una zona alterata da asportare. La fresatura a 5 assi entra quando la superficie non è sviluppabile e l’utensile deve restare corto e normale alla faccia: è anche il modo in cui un pezzo mantiene una fuga costante contro la coperta.
La piegatura è un capitolo a sé: il forte incrudimento dell’inox produce un ritorno elastico marcato, da compensare in attrezzatura e non sul banco.
Saldare l’inox in ambiente marino
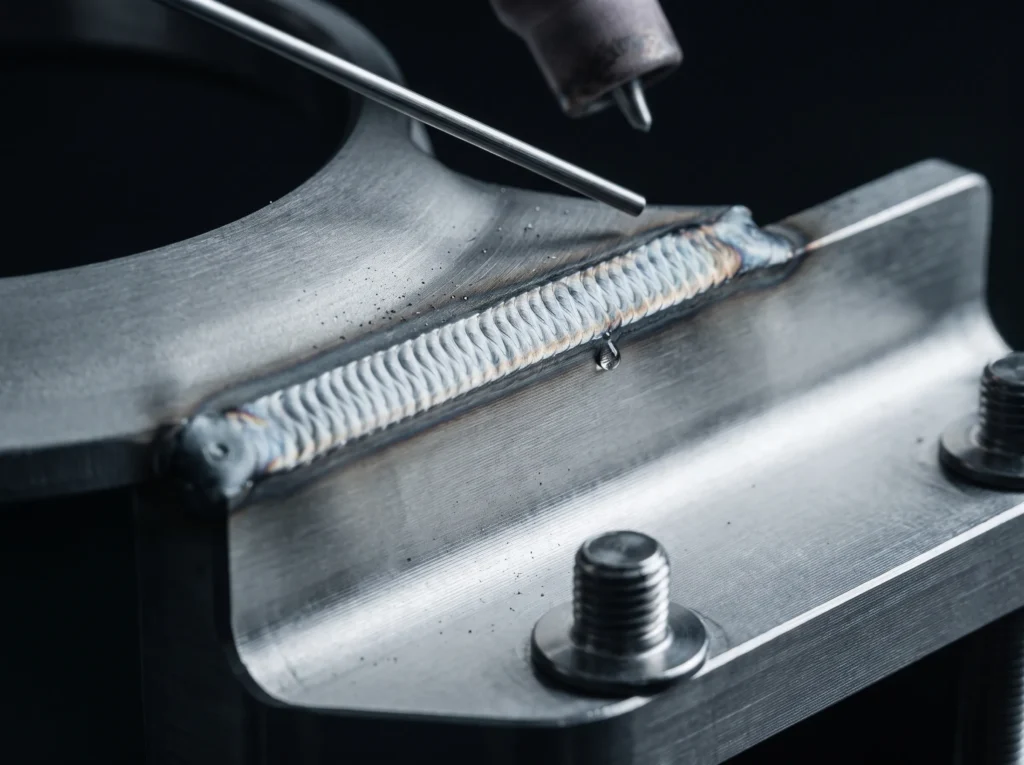
La saldatura TIG è il processo corretto per molti assiemi nautici in inox ed è anche l’operazione che più sistematicamente degrada la resistenza alla corrosione del metallo attorno. Lavorare bene significa decidere quale delle due cose comanda su quel pezzo.
La zona termicamente alterata è la fascia di materiale base che non si è fusa ma si è scaldata abbastanza da cambiare. È dove può avvenire la sensibilizzazione, dove lo strato passivo viene sostituito dall’ossido di colorazione, e dove si concentrano le tensioni residue. Quell’ossido non è un problema estetico: sotto di esso il metallo è impoverito di cromo, e se non viene rimosso e la superficie poi passivata, è lì che parte la corrosione. In barca, di solito, dove si vede.
Per la stessa ragione l’interfaccia fra una parte saldata e una lavorata va progettata. Un manicotto saldato gas come Argos permette al cantiere di saldare a bordo senza che il calore comprometta la geometria di precisione a valle: la feature critica in tolleranza deve stare termicamente lontana dall’arco.
Dove una giunzione può essere meccanica invece che saldata, quasi sempre conviene che lo sia: un collegamento imbullonato si ispeziona e si sostituisce, un cordone si può solo tagliare. Il contro è il grippaggio delle filettature in inox austenitico, che si gestisce con durezze diverse, paste antigrippanti e montaggio lento.
La finitura non è estetica: è una variabile di corrosione
La finitura viene quasi sempre specificata come aspetto. In realtà descrive rugosità, pulizia e chimica della superficie, e tutte e tre incidono su quanto il pezzo resiste.
Una superficie ruvida si corrode prima di una liscia della stessa lega. Creste e valli trattengono i depositi salini dopo il lavaggio e creano microinterstizi in cui la chimica locale è più aggressiva dell’acqua circostante. La lavorazione lascia inoltre materiale estraneo: ferro libero dagli utensili, frammenti di abrasivo inglobati, metallo spalmato che copre lo strato passivo invece di ripararlo.
La satinatura è la più diffusa perché perdona: una grana uniforme nasconde i segni d’uso e si ritocca in loco, e più è fine meglio si comporta, ma le righe restano direzionali e trattengono depositi. La lucidatura a specchio abbassa la rugosità e non perdona nulla, in officina come in banchina, e migliora la resistenza solo con pulizia e passivazione. L’elettrolucidatura agisce su entrambi i fronti: scioglie per via anodica le creste e lascia una superficie arricchita in cromo.
La passivazione è il passaggio che sparisce dai capitolati. Non aggiunge un rivestimento: rimuove il ferro libero e permette al film di ossido di cromo di riformarsi uniforme. Su un pezzo tornito, fresato e sbavato quel film è danneggiato quasi ovunque, e saltare il passaggio significa vedere ruggine su un inox autentico entro la prima stagione.
Da qui il problema della coerenza: pezzi lavorati a mesi di distanza, su macchine diverse e da mani diverse, non coincideranno se sequenza di grane, direzione e trattamento finale non sono specificati e registrati.
Controllare: cosa dimostra una misura e cosa no
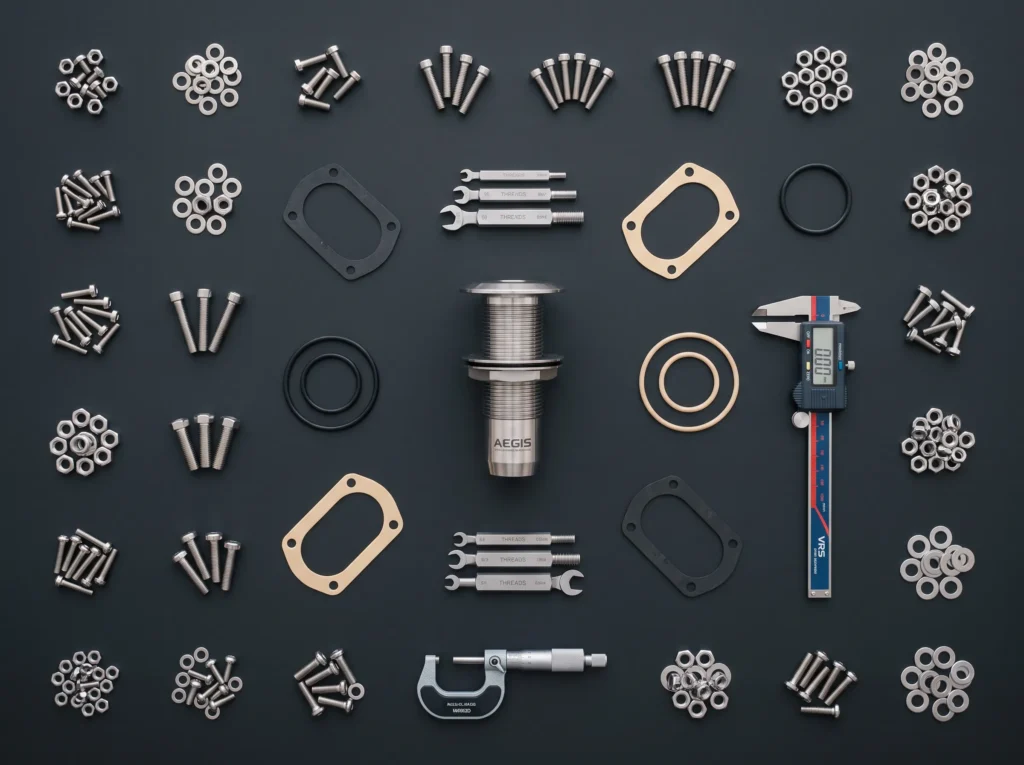
Il controllo dimensionale dimostra che la geometria rientra nella tolleranza di disegno, e solo quello. Gli ordini di grandezza tipici stanno nei centesimi di millimetro, più stretti sulle battute di tenuta — ma la cifra giusta è quella che l’applicazione richiede.
| Controllo | Cosa dimostra | Cosa non dimostra |
|---|---|---|
| Controllo dimensionale | Che la geometria rientra nella tolleranza di disegno | Metallurgia, stato superficiale, tensioni residue |
| Certificato EN 10204 3.1 | Composizione e caratteristiche della colata | Che quella colata sia stata lavorata correttamente |
| Liquidi penetranti | Difetti affioranti: cricche, porosità aperte | Difetti interni al volume |
| Radiografia o ultrasuoni | Discontinuità nel volume del materiale e del giunto | La corrosione nella zona alterata |
| Prova di tenuta | Che il componente tenga alla pressione di prova | Come si comporterà dopo anni di esercizio |
| Primo articolo | Che il ciclo produce il pezzo di disegno | Che lo siano i successivi, senza controllo di processo |
Sull’inox austenitico il magnetoscopico non è applicabile, perché la struttura non è magnetica: i liquidi penetranti sono il riferimento per i difetti affioranti. Il primo articolo — un pezzo completo, controllato a disegno prima della serie — è il punto in cui uno scostamento costa un componente invece di quaranta.
Cinematica, carichi reali e pezzi fuori produzione
Non tutti i componenti si giudicano sulla corrosione. Una cerniera a pantografo come Chiron si giudica sul moto: deve accompagnare un pannello pesante lungo una traiettoria che lo tiene libero dalle superfici circostanti, senza giochi, dopo migliaia di cicli in ambiente che aggredisce i perni. Il suo problema di lavorazione è l’accumulo di tolleranze fra centri di rotazione collegati: è il caso in cui il piazzamento unico si ripaga da solo.
Dimensionarla sui carichi reali, non sul peso statico del pannello, è l’altra metà del lavoro: sollecitazioni dinamiche in navigazione, carico fuori asse a barca sbandata, usura che negli anni modifica i giochi.
Le stesse capacità rispondono a una domanda che a Viareggio, nel distretto nautico italiano, arriva di continuo: un componente di uno yacht non più giovane ha ceduto, il fornitore non esiste più, il disegno non c’è. Il percorso è il reverse engineering dal pezzo superstite, la decisione su quali compromessi mantenere e quali correggere, e un primo articolo provato in opera.
Domande frequenti
Che differenza c’è fra AISI 316 e AISI 316L?
Il 316L è la versione a basso tenore di carbonio dell’AISI 316. Il carbonio ridotto limita la precipitazione di carburi di cromo ai bordi di grano nell’intervallo di sensibilizzazione, quello che un cordone attraversa raffreddandosi. Per i pezzi da saldare il 316L è la scelta prudente.
Conviene un passascafo ricavato dal pieno o uno costruito e saldato?
Sui componenti di tenuta conviene quasi sempre il ricavato dal pieno, perché non ha giunzioni: niente materiale d’apporto, niente zona termicamente alterata, niente porosità di fusione. Su strutture grandi o forme ripetitive restano razionali fusione e costruzione saldata.
La saldatura TIG indebolisce l’acciaio inox?
Localmente sì, se non si interviene. La zona termicamente alterata perde lo strato passivo e si ricopre dell’ossido di colorazione, sotto il quale il metallo è impoverito di cromo. Decapare o pulire e poi passivare recupera gran parte della resistenza.
Se l’acciaio è già inossidabile, la passivazione serve davvero?
Sì, su qualunque pezzo lavorato, sbavato o manipolato in officina. Rimuove il ferro libero lasciato dagli utensili e permette al film di ossido di cromo di riformarsi uniforme. È la ragione più comune per cui un AISI 316 autentico mostra ruggine nella prima stagione.
Perché un pezzo lucidato a specchio si macchia comunque?
Perché la lucidatura meccanica può lasciare particelle abrasive e metallo spalmato, e perché lo specchio non nasconde nulla. Migliora la resistenza solo se seguita da pulizia e passivazione; l’elettrolucidatura ottiene lo stesso per via chimica.
Perché le viti e le filettature in inox si grippano?
Perché l’inox austenitico è soggetto a grippaggio: sotto carico due superfici simili che scorrono l’una sull’altra aderiscono e si bloccano. I rimedi sono durezze diverse, una pasta antigrippante adatta, filettature pulite e avvitatura lenta.
Come si rifà un componente nautico fuori produzione?
Se resta abbastanza del pezzo originale da misurarlo, o se le interfacce sono definite dalla struttura circostante, si può rifare. Il percorso passa dal rilievo, dal reverse engineering, dalla scelta della lega e da un primo articolo provato in opera.